Nyheder
 Hjem / Nyheder / Industri -nyheder / Hvad gør en spiralgear, hårdtandsoverfladereducer til det rigtige valg til kraftige drev
 2026.11.20
 Industri -nyheder
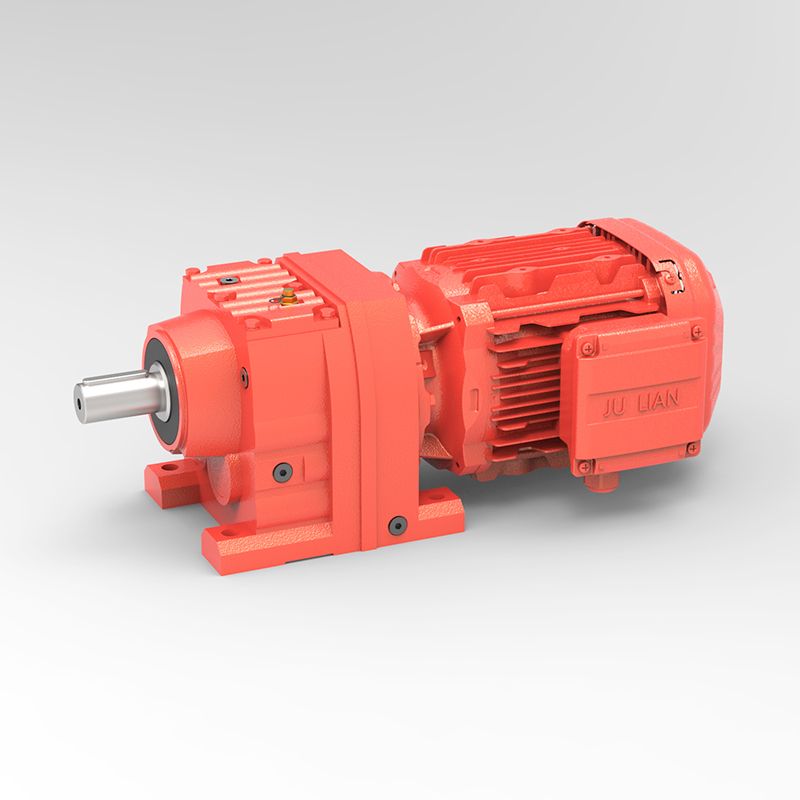
Spørg enhver fabriksingeniør, hvilken komponent der forårsager de mest uplanlagte stop i en kontinuerlig proceslinje, og svaret involverer ofte geardrevet. Hastighedsdæmpere sidder i midten af transportører, blandere, ovne og ekstrudere, og når de fejler, betaler hele linjen prisen. Det er derfor en skrueformet gear hårdt tand overflade reduktion er blevet et standardvalg, hvor belastningen er høj, arbejdscyklusserne er lange, og vedligeholdelsesvinduerne er korte.
Appellen kommer fra at kombinere to gennemprøvede ideer. Spiralformet gearing griber tænderne gradvist ind langs en diagonal linje, hvilket giver en jævnere bevægelse og mere støjsvag drift end ligeskårne tænder. Hård tandoverfladeteknologi tilføjer derefter en hærdet, slidbestandig arbejdsflade til disse tænder. Resultatet er, at den samme fysiske kappe kan bære væsentligt mere drejningsmoment og overleve meget længere under slibende eller stødbelastede forhold.
Købere vurderer ofte disse enheder efter pris pr. kilowatt, men erfarne specifikatorer ser på de samlede ejeromkostninger. Nedetid, udskiftningsarbejde, smøremiddelforbrug og den energi, der går tabt ved ineffektiv meshing, akkumuleres i løbet af mange års drift. Et lidt dyrere drev, der kører stille i et årti, kan med stor margin være det billigere valg.
Denne artikel forklarer, hvordan designet fungerer, hvor det yder bedst, hvilke præstationstal der betyder noget, og hvordan du vælger en enhed, der passer til din applikation. Målet er praktisk. Efter at have læst, bør du være i stand til at indramme en specifikation klart og genkende de spørgsmål, der adskiller et pålideligt drev fra et, der kræver tidlig opmærksomhed.
Det afgørende træk ved denne reduktionsklasse er varmebehandlingen på tandhjulets tænder. Blanks er typisk lavet af lavt kulstoflegeret stål, bearbejdet tæt på den endelige geometri og derefter karburiseret, så kulstof diffunderer ind i det ydre lag af hver tand. Delen er efterfølgende bratkølet, hvilket omdanner det berigede lag til hård martensit, mens kernen forbliver sejere og mere duktil.
Rent praktisk når hærdede tandflanker almindeligvis en overfladehårdhed i området 58 til 62 HRC, mens kernen forbliver forholdsvis blød. Denne kombination har betydning, fordi overfladen modstår pitting og slid, hvorimod kernen absorberer stød uden at revne. Effektiv kassedybde falder normalt mellem ca. 1,0 og 2,5 millimeter, valgt i henhold til modulstørrelse og forventet kontaktspænding.
Efter varmebehandling genopretter præcisionsslibning tandprofilen og fjerner forvrængning indført under bratkøling. Slibning er det, der gør et hærdet gear fra kun stærkt til virkelig præcist og støjsvagt. Det er en af de vigtigste kvalitetsmarkører at spørge ind til, når man sammenligner leverandører, fordi en hærdet, men uudviklet tand kan være støjende og udsat for tidlig kantslid.
Spiralformede tænder skæres i en vinkel i forhold til akslens akse, så kontakten begynder i den ene ende af tanden og fejer hen over ansigtet, når tandhjulene roterer. Sporetænder går i indgreb i hele deres bredde på én gang. Den enkelte forskel forklarer det meste af ydeevnegabet mellem de to designs, og det er grunden til, at spiralgeometri dominerer i applikationer, hvor stille løb og jævn drejningsmomentoverførsel betyder noget.
| Aspekt | Skrueformet hård tand | Spur Gear |
|---|---|---|
| Meshing glathed | Gradvis, lav vibration | Pludselig forlovelse |
| Støj ved nominel hastighed | Lavere, ofte i 70'ernes decibelområde | Højere og mere tonalt |
| Belastningskapacitet pr. rammestørrelse | Høj, forstærket af hærdede flanker | Moderat til høj |
| Aksialt tryk | Genereret, skal bæres af lejer | Ingen |
| Typisk effektivitet pr. trin | 96 til 98 procent | 97 til 99 procent |
Spiralformede gear genererer aksialt tryk, og lejearrangementet skal være designet til at bære det. Spurgear undgår det tryk, men betaler en bøde i støj- og stødbelastning. For de fleste industrielle drev, hvor støjsvag drift og høj momenttæthed begge har betydning, favoriserer afvejningen spiralgeometri kombineret med hærdede flanker. Spur-design forbliver fornuftigt til meget lave hastigheder eller enkle, billige opgaver, hvor støj ikke er et problem.
Tal på et dataark er kun nyttige, hvis du ved, hvad de repræsenterer. Nominelt drejningsmoment beskriver kontinuerlig kapacitet, mens peak drejningsmoment beskriver, hvad gearene kan modstå under korte overbelastninger såsom opstart. Servicefaktor forbinder de to ved at tage højde for, hvor hårdt den drevne maskine arbejder hver dag. Termisk klassificering definerer, hvor meget varme huset kan afgive, før olietemperaturen bliver en begrænsende faktor, og det tal har ofte mere betydning end mekanisk kapacitet i lukkede eller varme installationer.
Backlash, den lille afstand mellem parrende tænder, påvirker positioneringsnøjagtigheden og stødadfærden. Design med lavt spildslag passer til indekserings- og vendeopgaver, mens standardspillet er tilstrækkeligt til de fleste transportører og blandere. Bekræft altid, hvilket tolerancebånd en leverandør angiver, fordi forskellen kan ændre, hvordan et drev opfører sig i en reverseringsapplikation.
Skrueformede reduktionsanordninger med hårde tænder giver mest værdi, hvor belastninger er tunge, starter og stop er hyppige, og miljøet er krævende. Typiske anvendelsesområder omfatter:
Kemisk blanding Transportørdrev Cement- og mineralforarbejdning Papirfremstilling Kornhåndtering Ekstrudering af gummi og plast Metallurgi Miljøudstyr
I hvert tilfælde bliver drevet bedt om at gøre mere end blot at sende hastighed. Den skal absorbere stød, overleve forurening og blive ved med at løbe gennem lange skift, og den kombination er præcis dér, hvor hærdet spiralgeometri får sit ry.
En mellemstor cementfabrik drev en bulktransportør drevet af en tandhjulsreduktion med blød tand. Enheden så tilstrækkelig ud på papiret, men dens gear viste pitting og tandslid omtrent hver 14. måned. Hver udskiftning krævede omkring to dages nedetid på linjen, inklusive kontrol af justering og olieskift.
Anlægget erstattede drevet med en skrueformet reduktionsanordning med hård tandoverflade, størrelse med en højere servicefaktor for at tage højde for hyppige belastede starter. Den nye installation brugte et oliebadssmøringssystem, laserjustering under idriftsættelse og kvartalsvis olieanalyse tilføjet til vedligeholdelsesrutinen.
Efter 30 måneder viste inspektion ingen pitting på de aktive flanker, og den årlige uplanlagte nedetid for drevet faldt fra ca. 40 timer til under 10. Læren var ikke, at ét design er universelt overlegent. Det var, at matchende hårdhed, geometri, servicefaktor og vedligeholdelsesdisciplin tilsammen gav resultatet.
En struktureret tilgang forhindrer de fleste størrelsesfejl. Gennemfør følgende sekvens, før du anmoder om et tilbud, og du vil kommunikere langt mere effektivt med enhver leverandør og modtage forslag, der er direkte sammenlignelige.
Bemærk, at sekvensen bevæger sig fra belastningsdefinition til miljø. At springe tidlige trin over og springe direkte til en katalogmodel er den mest almindelige årsag til, at en enhed ender med at være underdimensioneret til virkelige driftsforhold.
De fleste for tidlige fejl kan spores tilbage til en håndfuld undgåelige fejl. Hold øje med disse mønstre under specifikation og idriftsættelse.
Selv en velspecificeret skrueformet gearreduktion med hård tandoverflade har brug for disciplineret pleje for at nå sit designliv. Vedligeholdelse behøver ikke at være kompliceret, men det skal være konsekvent.
Olieanalyse fortjener særlig vægt. Stigende antal jernpartikler vises ofte uger eller måneder før et gearproblem bliver hørbart, hvilket giver vedligeholdelsesteams tid til at planlægge en kontrolleret intervention i stedet for at reagere på en nødsituation.
Hårde tandoverfladereducere har karburerede og bratkølede tandhjulstænder med et hærdet ydre lag, typisk omkring 58 til 62 HRC, og en hårdere kerne. Dette giver meget bedre modstandsdygtighed over for grubetæring og slid i samme størrelse, hvilket giver sig udslag i højere belastningskapacitet og længere levetid, især ved tunge eller stødbelastede opgaver.
Ikke altid, men det er bedre for de fleste industrielle drev, der har brug for en stille, jævn drejningsmomentoverførsel. Spiralformede gear går gradvist i indgreb og producerer mindre støj, mens cylindriske gear undgår aksialt tryk og kan være enklere ved meget lave hastigheder. Det rigtige valg afhænger af støjgrænser, hastighed, belastningsmønster og det lejearrangement, du kan rumme.
Overvej et skrueformet design med hård tandoverflade, når din applikation involverer hyppige starter under belastning, højt stød eller vendemoment, lange daglige driftstimer, støvede eller varme omgivelser eller strenge støjgrænser. Hvis arbejdet er let, intermitterende, og støjsvag drift ikke er et problem, kan en enklere enhed være tilstrækkelig og mere økonomisk.
Driftstemperatur, smøremiddeltilstand og justering er de tre mest indflydelsesrige faktorer. Høj olietemperatur forkorter smøremidlets levetid, forurening fremskynder slid, og fejljustering ændrer belastningsmønsteret på hver tand. Sporing af disse forhold gennem regelmæssig inspektion og olieanalyse gør det muligt at indstille vedligeholdelsesintervallet efter den faktiske tilstand frem for faste gætværk.
Anbefalede produkter

 Da